
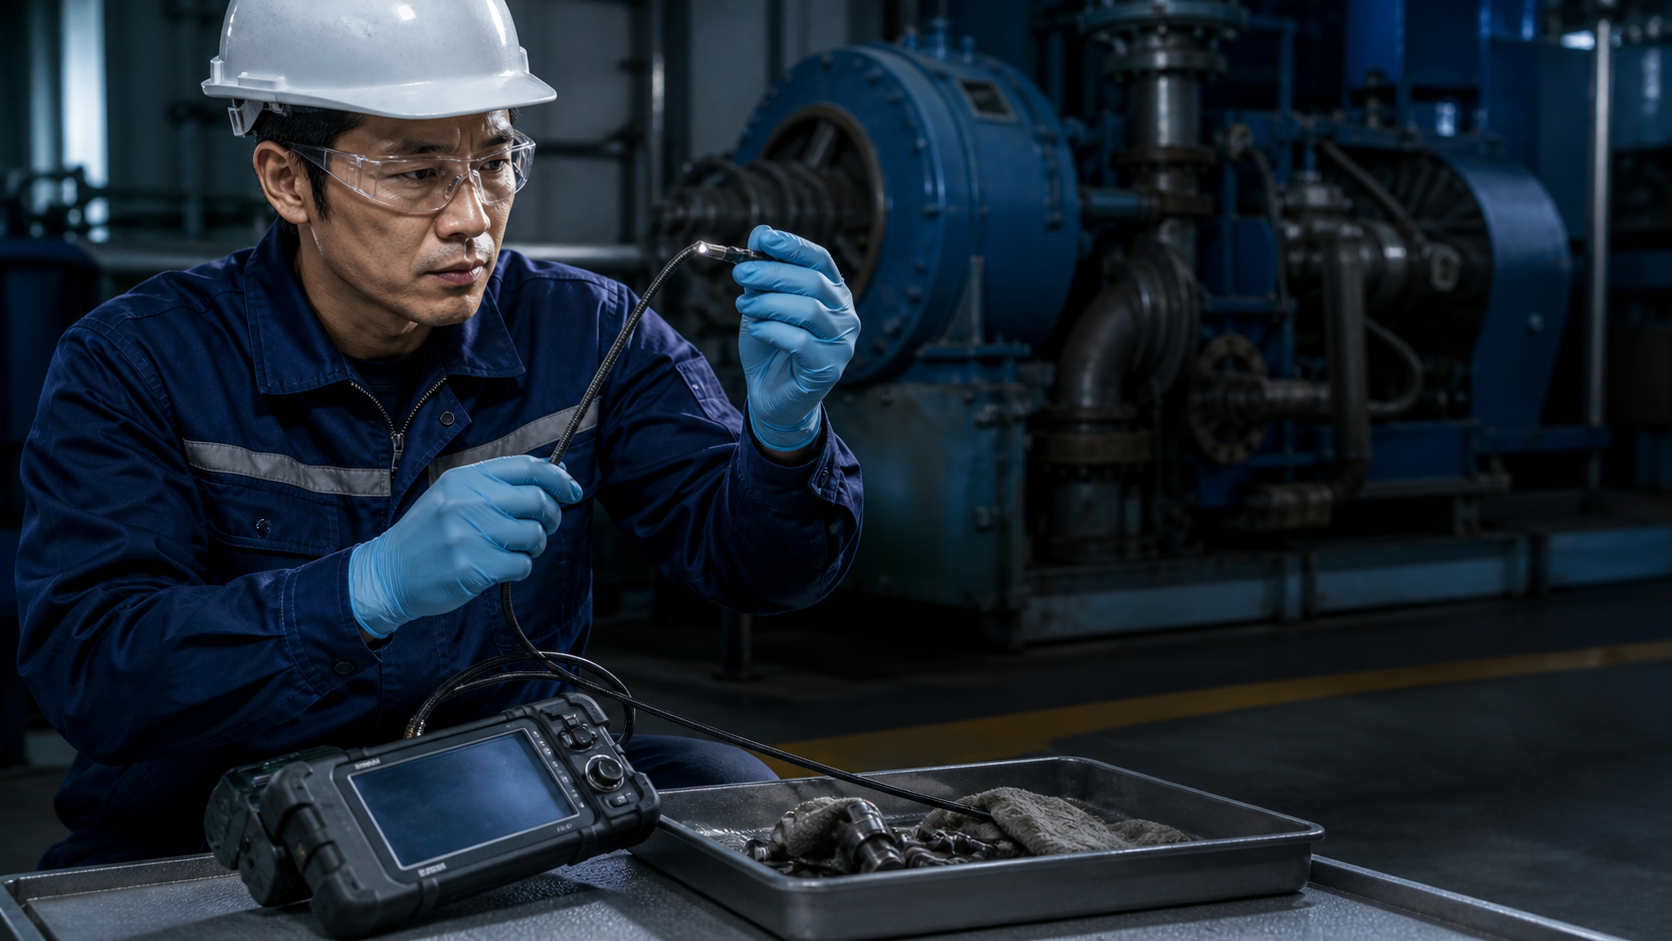
识别早期风险信号
异常进入阻力、画面不稳定或转向能力下降,可能与污染物、路径过紧或插入管受力有关。
停止并检查
遇到异常时应避免强行推进,平稳取出探头,按照材料兼容要求清洁,并检查摄像头端部和插入管后再继续。
行业背景
“工业内窥镜探头在使用中会出现的问题以及注意事项”所涉及的问题,通常与设备可靠性、生产连续性、能源管理或质量控制直接相关。进入阻力、污染物和过度弯折都是需要及时处理的风险信号。在工业现场,单次发现异常并不等于完成检测任务,还需要确认异常位置、记录运行工况、评估影响范围,并把结果传递给维护和工程团队。只有形成从发现、确认到处理和复测的闭环,检测工作才能真正产生价值。
建立检测计划
开展检测前,应先整理设备清单、工艺流程和历史故障记录,再根据风险、停机影响和可进入条件确定优先级。路线应覆盖关键连接点、旋转设备、压力系统和难以直接观察的内部区域。对于工业内窥镜,需要明确入口、长度、转向和照明条件;对于声学成像仪,需要考虑背景噪声、距离、负载和可能的干扰声源。
规范现场记录
操作人员应为每项发现记录设备编号、具体位置、时间、运行状态和检测参数,并保留能够说明环境的全景图以及显示细节的近景图。对于泄漏、局部放电或异常声源,应通过不同距离和角度进行确认;对于内部裂纹、腐蚀、磨损或异物,应记录观察方向和尺寸参考。统一的命名规则可以减少后续查找和沟通成本。
评估与处理
检测结果应根据安全、质量、能源损失和生产影响进行分级。高风险项目需要尽快安排复核和处理,能够结合计划停机完成的项目则应进入维护计划。维修完成后再次使用相同路线和相近参数复测,可以判断处理是否有效,并为后续趋势分析留下可比证据。对于暂时无法确定的发现,应保留原始数据并交由相关专业人员共同评审。
持续优化巡检体系
随着记录不断积累,企业可以分析高频问题位置、重复故障原因和维修效果,逐步优化巡检周期、备件安排和设备改造方案。标准化的工业检测不仅能帮助团队更早发现问题,也能减少无效拆解、缩短排查时间并提高跨部门协作效率。把检测数据纳入资产管理流程,才能让现场证据持续支持更可靠的维护决策。