Frühe Risikosignale erkennen
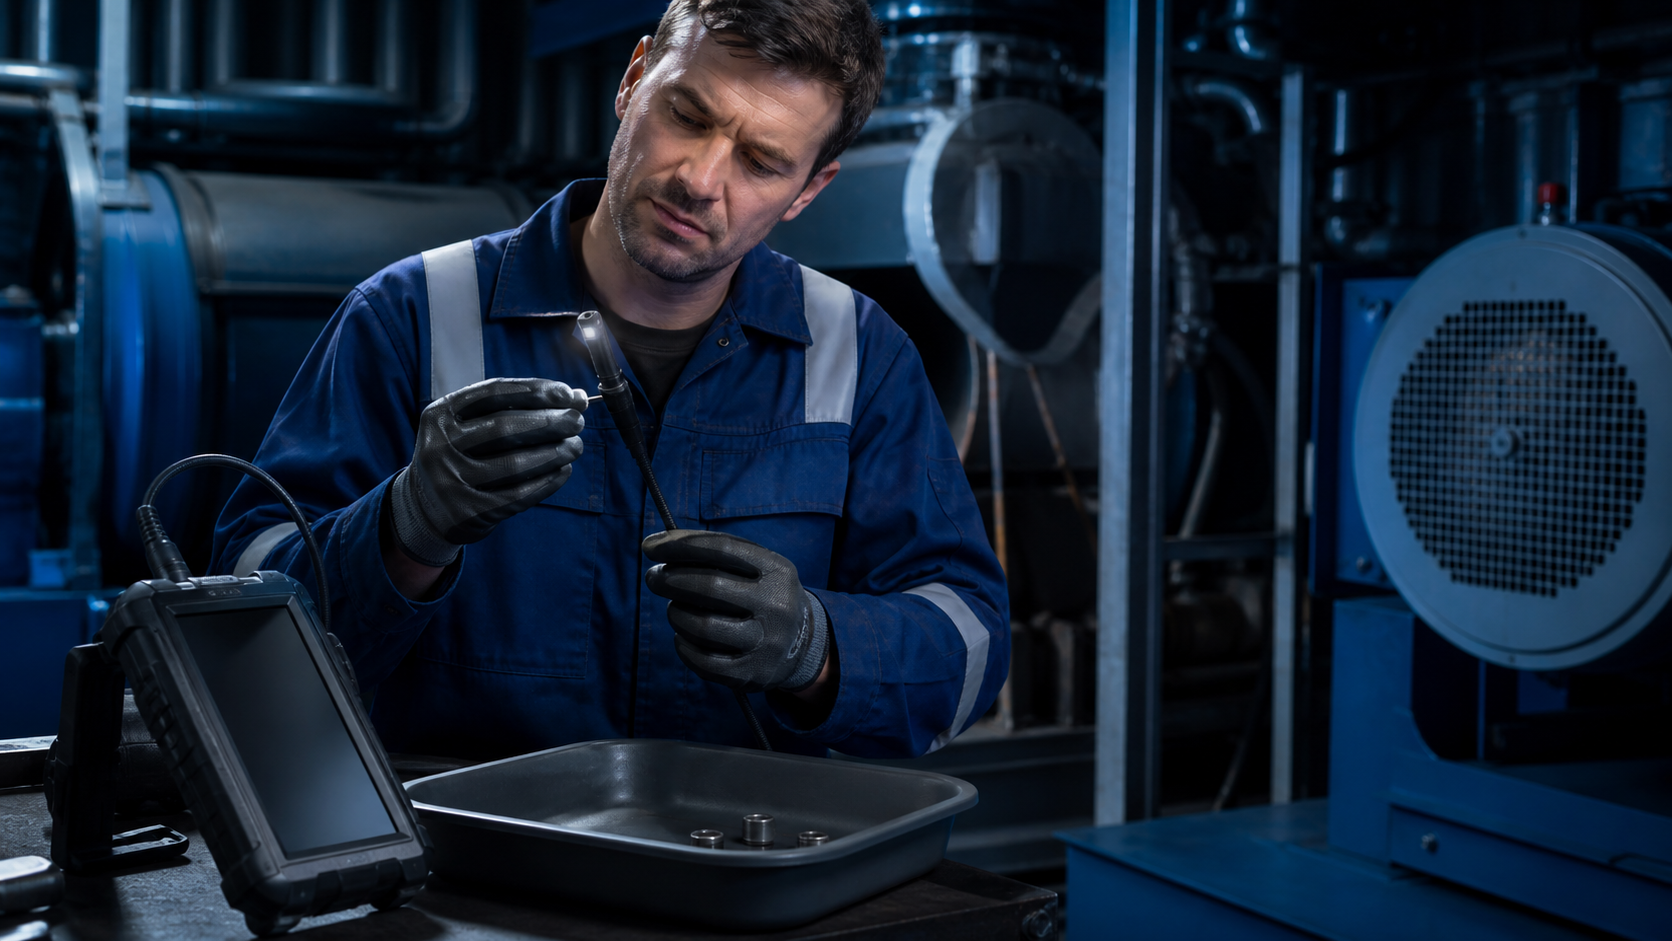
Ungewöhnlicher Eintrittswiderstand, Bildinstabilität oder verminderte Verlagerungsfähigkeit können mit Verunreinigungen, zu engen Wegen oder dem Eindringen der Röhrenaufnahme verbunden sein.
Stopp und Kontrolle
Vermeiden Sie im Falle einer Anomalie einen erzwungenen Antrieb, nehmen Sie die Sonden glatt heraus, reinigen Sie sie gemäß den Anforderungen an die Materialkompatibilität und überprüfen Sie das Ende der Kamera und legen Sie das Rohr ein, bevor Sie fortfahren.
Branchenhinweis
Probleme, die sich aus der Verwendung der Industrieendoskop-Sonde und ihrer Aufmerksamkeit ergeben, stehen in der Regel in direktem Zusammenhang mit der Zuverlässigkeit der Ausrüstung, der Produktionskontinuität, dem Energiemanagement oder der Qualitätskontrolle.Eindringwiderstand, Schadstoffe und übermäßige Biegungen sind alle Risikosignale, die rechtzeitig angegangen werden müssen.Am Industriestandort bedeutet die einmalige Erkennung von Anomalien nicht den Abschluss einer Testmission, sondern erfordert auch die Identifizierung der Anomalie, die Aufzeichnung des Betriebs, die Bewertung des Aufprallbereichs und die Übermittlung der Ergebnisse an das Wartungs- und Ingenieurteam.Nur wenn ein geschlossener Ring gebildet wird, von der Entdeckung über die Erkennung bis hin zur Verarbeitung und Retroaktivität, kann die Detektionsarbeit wirklich von Wert sein.
Erstellung eines Testplans
Vor der Durchführung von Tests sollten Listen von Geräten, Prozessprozessen und historischen Fehleraufzeichnungen erstellt werden, und die Prioritäten sollten auf Risiken, Ausfallzeiten und Zugänglichkeit basieren.Die Routen sollten wichtige Verbindungspunkte, Rotationsgeräte, Drucksysteme und interne Bereiche abdecken, die schwer direkt zu beobachten sind.Für Industrieendoskop sind klare Zugangs-, Längen-, Umleitungs- und Beleuchtungsbedingungen erforderlich.Bei Akustikkamera müssen Hintergrundgeräusche, Abstand, Belastung und mögliche Störquellen berücksichtigt werden.
Vor-Ort-Aufzeichnungen regulieren
Der Betreiber muss die Nummer des Aufzeichnungsgeräts, den Ort, die Zeit, den Betriebszustand und die Prüfparameter für jede Entdeckung angeben und ein Panorama mit der Umgebung und eine Nahansicht mit Einzelheiten aufrechterhalten.Die Leckage, Teilentladung oder abnormale akustische Quellen sollten in unterschiedlichen Abständen und Winkeln identifiziert werden.Bei inneren Rissen, ätzenden Stoffen, Verschleiß oder Fremdstoffen sind Richtung und Größe der Beobachtungsreferenz aufzuzeichnen.Einheitliche Namensregeln können die Kosten für die anschließende Suche und Kommunikation senken.
Bewertung und Verarbeitung
Die Ergebnisse sollten nach Sicherheit, Qualität, Energieverlust und Produktionsauswirkungen bewertet werden.Projekte mit hohem Risiko müssen so schnell wie möglich für die Überprüfung und Bearbeitung geplant werden, und Projekte, die in Verbindung mit geplanten Ausfallzeiten abgeschlossen werden können, sollten in den Wartungsplan aufgenommen werden.Sobald die Wartung abgeschlossen ist, werden die gleichen Routen- und Näherungsparameter neu gemessen, um die Wirksamkeit der Behandlung zu bestimmen und vergleichbare Beweise für die nachfolgende Trendanalyse zu liefern.Bei Erkenntnissen, die derzeit möglicherweise nicht identifiziert werden, sollten die Originaldaten aufbewahrt und gemeinsam von den zuständigen Fachleuten überprüft werden.
Kontinuierliche Optimierung des Inspektionssystems
Während sich die Aufzeichnungen aufbauen, kann das Unternehmen den Inspektionszyklus, die Ersatzteilanordnungen und das Nachrüstungsprogramm schrittweise optimieren, indem es die Problemlage der Hochfrequenz analysiert, die Ursache von Fehlern und Wartungseffekten wiederholt.Standardisiertes industrielle Inspektion hilft Teams nicht nur, Probleme früher zu erkennen, sondern reduziert auch die ineffektive Demontage, verkürzt das Routing und verbessert die sektorübergreifende Zusammenarbeit.Die Integration von Testdaten in den Asset-Management-Prozess wird es ermöglichen, dass Evidenz vor Ort zuverlässigere Wartungsentscheidungen treffen kann.