Qualità immagine dal sistema completo
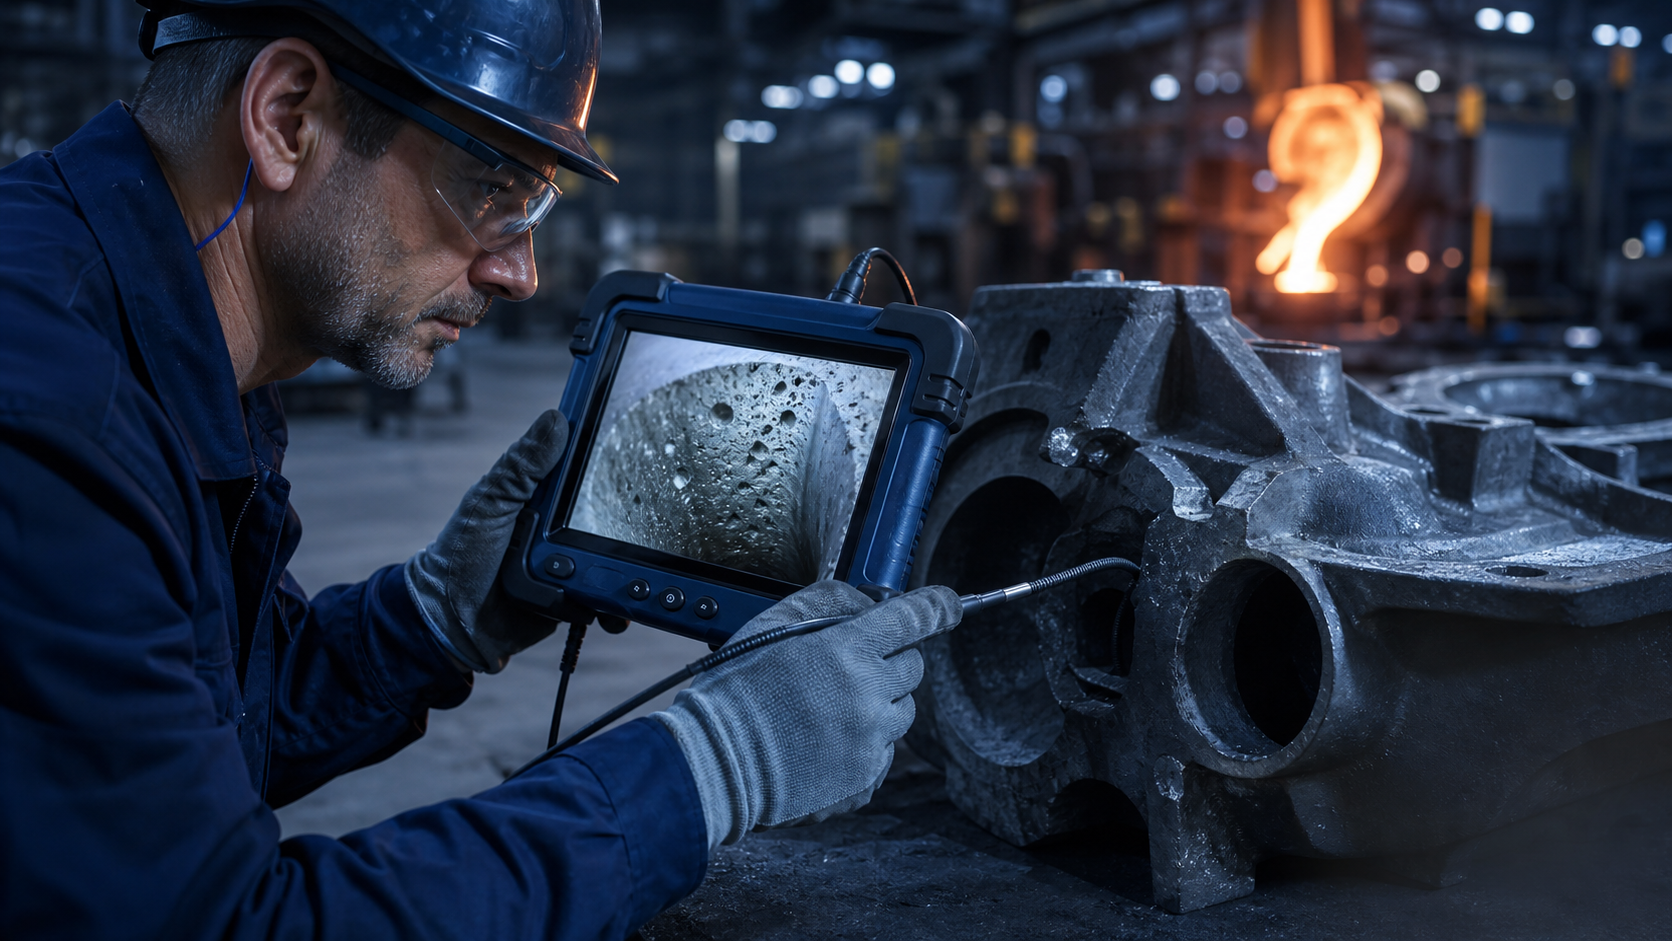
La risoluzione, l’oftalmologia, il controllo dell’illuminazione, l’esposizione e la presentazione richiedono uno sforzo concertato, sia per mantenere i dettagli dei difetti sia per evitare la riflessione della texture superficiale.
Utilizzare widget reali per verificare
Il tipo deve essere preceduto da una validazione della rotta di ingresso, della distanza di lavoro, della capacità di spostamento e del processo di registrazione sui componenti rappresentativi.
Obiettivi tecnici e di applicazione
Nel contesto del tema “Quali sono i vantaggi di boroscopio industriale ad alta risoluzione” il team di campo ha bisogno di identificare in primo luogo l’obiettivo, la posizione accessibile, lo stato operativo e il tipo di evidenza che deve essere sviluppato.La qualità di rilevamento efficace deriva da una catena completa di ottica, illuminazione, elaborazione e registrazione, non solo pixel.Il test effettivo non si rivolge semplicemente all’apparecchiatura, ma combina immagini ottiche, posizionamento acustico, percorsi operativi e risultati in un processo tecnico riutilizzabile.Le informazioni raccolte sono di valore ingegneristico solo se le limitazioni ambientali, la capacità di apparecchiatura e i requisiti di accettazione sono riconosciuti prima delle operazioni.
Preparatevi per i test.
Prima di iniziare il lavoro, lo stato dell’attrezzatura, la quantità di elettricità, la superficie della sonda o del sensore, lo spazio di archiviazione e l’impostazione della data di tempo devono essere controllati, e gli allegati devono essere selezionati in base alla distanza di rilevamento, dimensione dell’entrata, temperatura, medio e requisiti di sicurezza sul posto.Per boroscopio industriale, l’eccessiva ribaltamento della sonda deve essere evitata e la funzione di illuminazione e commutazione deve essere confermata;Per telecamera acustica, il rumore ambientale, la frequenza di rilevamento, la distanza e il carico di attrezzature devono essere compresi.La rapida convalida delle immagini, la messa a fuoco, le funzioni di registrazione e localizzazione delle sorgenti sonore è completata su obiettivi noti come necessario.
Operazioni in loco
Il processo di rilevamento dovrebbe essere condotto su base punto per punto lungo un percorso pre-piantato, mantenendo una distanza di osservazione stabile e una direzione coerente della fotografia.Quando vengono rilevate anomalie, non solo un’immagine parziale dovrebbe essere mantenuta, ma anche il numero di apparecchiature, la posizione, la condizione operativa, gli angoli di osservazione e le caratteristiche anormali devono essere registrati, e le prove comparative dovrebbero essere aggiunte al panorama, alla mappa prossima o a bande di frequenza diverse.Qualsiasi incertezza dovrebbe essere riconfermata cambiando angoli, distanze o parametri per evitare la riflessione errata, il rumore di fondo, i contaminanti o le strutture normali come difetti.
analisi dei dati e recensione
Una volta completata la collezione, gli ingegneri dovranno analizzare le attrezzature in combinazione con i record storici, le condizioni di processo e gli standard di manutenzione.Clarity non significa che le conclusioni siano necessariamente corrette, né i punti caldi acustici ammontano a un malfunzionamento per se, in modo che le prove di prova dovrebbero essere collegate a posizione, tempo e stato operativo.b) Le scoperte che riguardano la sicurezza, la qualità o la produzione continua devono essere prioritarie e ricontrollate;In caso di non conferma temporanea, i documenti e i parametri originali devono essere conservati per la successiva valutazione congiunta da parte dei tecnici.
Sviluppo dei risultati attuabili
Un efficace record tecnico dovrebbe consentire a coloro che non hanno partecipato ai test in loco per capire dove si è verificato il problema, quali erano le prove, qual era il livello di rischio e cosa dovrebbe essere fatto dopo.Si raccomanda che il rapporto mantenga il percorso di rilevamento, l’allestimento di attrezzature, fotografie critiche, base di giudizio, raccomandazioni elaborate e i risultati del riesame dopo la manutenzione.Attraverso record standardizzati e accumulo continuo, l’impresa può convertire un singolo test in una tendenza nello stato di apparecchiatura e fornire una base più affidabile per la manutenzione preventiva, la pianificazione dei pezzi di ricambio e le modalità di fermo.