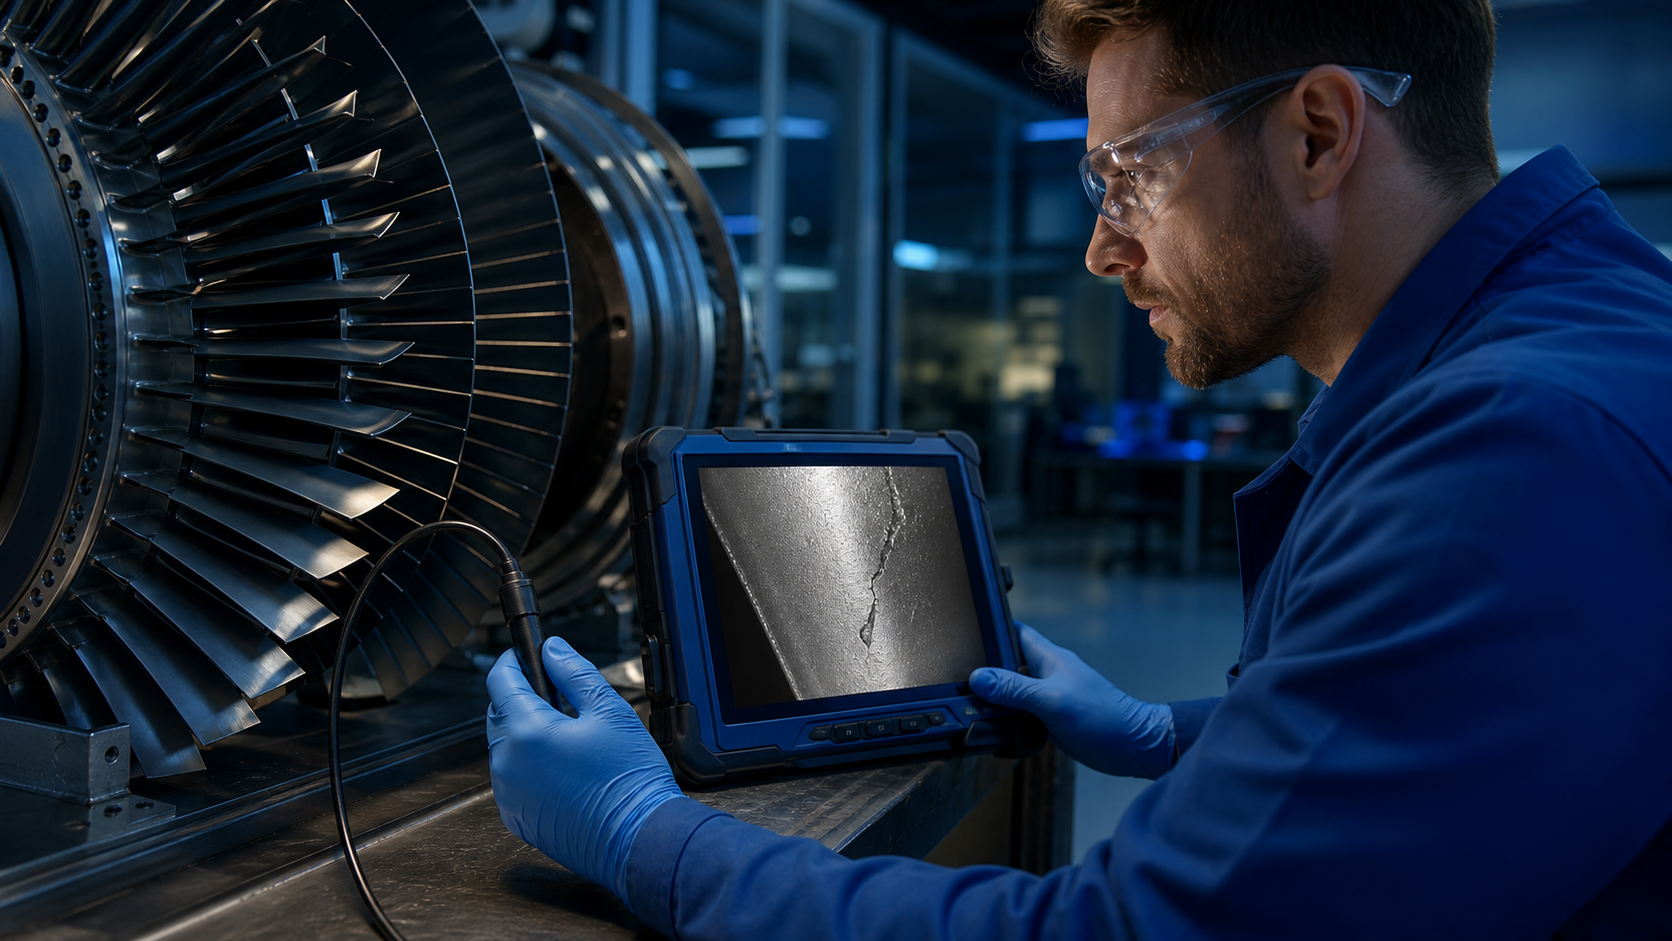
Mostrar más detalles internos.
Las imágenes de alta resolución permiten la retención de una textura superficial más sofisticada, información periférica y anomalías menores, que dan al personal de ingeniería evidencia interna más valiosa.
Centrarse en enlaces de imagen completa
Los píxeles no son el único indicador.Sondas ópticas, control de iluminación, exposición, procesamiento de pantallas y grabación de pruebas requieren trabajo en equipo para producir resultados de detección fiables.
Antecedentes industriales
“¿Cuáles son las ventajas de un boroscopio industrial de alta resolución en comparación con un endoscopio normal?Las cuestiones que se plantean suelen estar relacionadas directamente con la fiabilidad del equipo, la continuidad de la producción, la gestión de energía o el control de calidad.La calidad de imagen efectiva se deriva de la sinergia de capacidades ópticas, de iluminación, de procesamiento y de grabación.En el sitio industrial, la detección única de anomalías no equivale a la terminación de una misión de prueba, sino que también requiere la identificación de la anomalía, el registro de la operación, la evaluación del alcance de impacto y la transmisión de los resultados al equipo de mantenimiento e ingeniería.Sólo cuando se forma un anillo cerrado, desde el descubrimiento, el reconocimiento al procesamiento y la retroactividad, el trabajo de detección puede realmente ser de valor.
Establecer un plan de prueba
Antes de llevar a cabo las pruebas, se deben compilar listas de equipo, procesos de proceso y registros históricos de fallos, y las prioridades deben basarse en riesgos, efectos de inactividad y accesibilidad.Las rutas deben cubrir puntos de conexión clave, equipos de rotación, sistemas de presión y áreas internas difíciles de observar directamente.Para boroscopio industrial se requieren accesos claros, longitud, desviación e iluminación;Para cámara acústica, es necesario considerar ruido de fondo, distancia, carga y posibles fuentes de interferencia.
Regular los registros in situ
El operador será el número de dispositivo registrador, ubicación, tiempo, estado operativo y parámetros de prueba para cada descubrimiento, y mantendrá un panorama que muestre el medio ambiente y una vista aproximada que muestre detalles.La fuga, descarga parcial o las fuentes anormales acústicas deben identificarse a diferentes distancias y ángulos;Para grietas internas, corrosivos, desgaste, o materia extranjera, se registrará la dirección y el tamaño de la referencia de observación.Las normas uniformes de nombramiento pueden reducir el costo de búsqueda y comunicación posteriores.
Evaluación y procesamiento
Los resultados deben clasificarse según la seguridad, la calidad, la pérdida de energía y el impacto de la producción.Es necesario programar proyectos de alto riesgo para su examen y procesamiento lo antes posible, y los proyectos que puedan completarse conjuntamente con las horas de inactividad previstas deben introducirse en el plan de mantenimiento.Una vez terminado el mantenimiento, los mismos parámetros de ruta y proximidad se vuelven a medir para determinar la eficacia del tratamiento y para proporcionar pruebas comparables para el análisis de tendencias subsiguientes.Para los resultados que no se puedan identificar en este momento, los profesionales pertinentes deben conservar y revisar conjuntamente los datos originales.
Optimización continua del sistema de inspección
A medida que se acumulan los registros, la empresa puede optimizar gradualmente el ciclo de inspección, los arreglos de repuesto y el programa de reacondicionamiento del equipo analizando la posición problemática de la alta frecuencia, repetir la causa de los efectos de fallo y mantenimiento.inspección industrial estandarizado no sólo ayuda a los equipos a detectar problemas antes, sino también reduce el desmantelamiento ineficaz, acorta la routa y mejora la colaboración intersectorial.La integración de los datos de prueba en el proceso de gestión de activos permitirá que las pruebas in situ sostengan decisiones de mantenimiento más fiables.